Гидравлический гайковерт в тесноте: как выбрать компактную модель, которая действительно пролезет к гайке
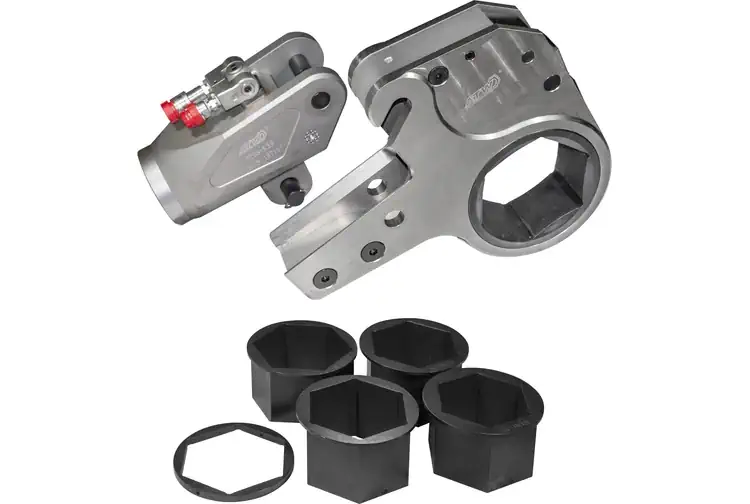
Ситуация, знакомая каждому, кто обслуживает фланцы, картеры и корпусные соединения: до гайки вроде бы рукой подать, но места хватает только на то, чтобы просунуть пару пальцев. Обычный торцевой гайковерт с квадратным приводом и сменной головкой здесь бесполезен — ему нужен свободный ход сверху и вокруг крепежа. Кассетный инструмент решает проблему иначе: вместо головки на квадрате работает плоский храповой механизм, который надевается на гайку сбоку, а не насаживается на неё сверху. Инженеры сервисных служб считают именно этот конструктивный поворот главным ответом на вопрос, есть ли компактные гидравлические гайковёрты для работы в стеснённых условиях. Ответ — да, но компактность бывает разной, и за неё приходится платить определёнными ограничениями.
Почему обычный моментный ключ не заходит в узкий узел
Гидравлический гайковёрт передаёт усилие от насосной станции к рабочему органу через масло под давлением. Насос создаёт до 700 бар — это стандарт для большинства моделей на рынке, и именно от этого давления зависит развиваемый крутящий момент. Торцевая конструкция с квадратным приводом напоминает обычный вороток: на выходной квадрат надевают головку, головку — на гайку. Чтобы всё это собралось, нужен зазор над крепежом и вокруг него. На открытой фланцевой линии такой инструмент работает отлично, в глубине картера или у стенки трубы — нет.
Кассетный гайковёрт устроен как разборная система из двух частей: привода с поршнем и сменной кассеты с храповым механизмом. Кассета охватывает гайку по периметру, а не накрывает её сверху. Плоский корпус и уменьшенный радиус кассеты дают тот самый запас, которого не хватает торцевому инструменту. Производители прямо указывают: низкопрофильные кассетные модели созданы для мест, где квадратный привод и головка просто не помещаются.
Что означает «компактный» на практике
Компактность в гидравлическом инструменте — это не только длина корпуса. Это совокупность четырёх параметров: высота профиля, радиус кассеты, вес привода и свобода подвода шлангов. Модель с приводом весом 0,7 кг и кассетой 0,8 кг уже относится к категории сверхлёгких и подходит для работы на высоте и в особо стеснённых условиях. Привод массой 1,4 кг с габаритами вроде 148 мм в длину и диапазоном момента до 2766 Н·м — это уже середина класса, разумный компромисс между мощностью и габаритами. А инструмент с приводом 0,9 кг и кассетой 1,8 кг при моменте до 3068 Н·м показывает, что большая мощность и малый вес давно перестали быть взаимоисключающими.
Кассетные и торцевые: где проходит граница применимости
Отраслевая практика делит гидравлические гайковёрты на два больших семейства не по бренду, а по геометрии доступа. Торцевые модели с квадратным приводом универсальнее: одна и та же модель работает с разными размерами гаек за счёт сменных головок. Кассетные модели специализированы под конкретный размер крепежа, зато пролезают туда, куда торцевой инструмент не доберётся. В узком фланцевом соединении, у стенки резервуара или в корпусе редуктора выбор часто однозначен — только кассета.
У кассетного подхода есть и обратная сторона: под каждый размер гайки нужна своя кассета. На объектах с разнотипным крепежом это означает комплект кассет и время на переналадку. Современные серии сокращают простои за счёт быстросъёмных кассет, которые меняются за секунды без дополнительного ключа или оснастки. Один привод при этом обслуживает несколько типоразмеров — покупка второй кассеты обходится дешевле, чем второй гайковёрт целиком. Практическая мысль для тех, кто составляет инструментальный бюджет: считать нужно не цену привода, а стоимость владения комплектом «привод плюс кассеты под реальный парк крепежа».
Шестигранный охват и низкий профиль
Кассеты выпускают под шестигранный охват гайки, под двойной шестигранник и под приводной квадрат. Шестигранный вариант — самый распространённый для ответственных соединений: он охватывает гайку по всем шести граням и снижает риск смятия кромок. Низкопрофильные серии с маленьким радиусом носа дополнительно расширяют зону доступа: инструмент проходит в щели, где обычная кассета уже упирается в препятствие. Именно радиус носа, а не общая длина привода, чаще всего определяет, сработает ли инструмент в конкретном узле.
Шарнирный подвод шлангов: деталь, которую недооценивают
Самая компактная кассета бесполезна, если рукав высокого давления упирается в корпус оборудования и не даёт поставить инструмент ровно. Поэтому в конструкциях для тесных условий появились шарнирные соединения с вращением в двух плоскостях. Формулировка «360° × 185°» или «360° × 360°» в характеристиках означает, что коллектор поворачивается вокруг оси и наклоняется, позволяя ориентировать шланги в нужную сторону независимо от положения насосной станции. В стеснённом пространстве этот узел иногда важнее, чем сам момент затяжки: без свободного хода шланга инструмент просто не сядет на гайку.
Отдельно стоит смотреть на реакционную опору. Гидравлический гайковёрт при затяжке создаёт обратный момент, и опора упирается в соседнюю деталь или поверхность. В тесном узле стандартный упорный рычаг может не найти опоры. Производители предлагают удлинённые, короткие и боковые упоры, а также дополнительные реакционные элементы под конкретную геометрию соединения. При подборе инструмента под сложный узел стоит запрашивать у поставщика не только каталог кассет, но и варианты упоров — это та часть комплекта, которая определяет реальную применимость.
Когда задача упирается в конкретный фланцевый узел с ограниченным доступом, разумно сразу смотреть на специализированный компактный инструмент, а не пытаться адаптировать универсальный торцевой ключ. В каталогах профильных поставщиков гайковерты гидравлические как раз и сгруппированы по типу конструкции и габаритам — это экономит время на этапе сравнения.
Момент, точность и давление: чем платят за компактность
Уменьшение габаритов не отменяет физики. Компактная кассета с приводом массой около килограмма развивает момент в диапазоне сотен и первых тысяч ньютон-метров — например, модель с приводом 0,9 кг и кассетами на 19–60 мм показывает до 3068 Н·м. Для более крупного крепежа нужен привод тяжелее и кассета массивнее. Поэтому «самый маленький» гайковёрт не всегда лучший: если соединение требует 4000 Н·м, а инструмент развивает 2400 Н·м, никакая компактность не спасёт.
Точность у современных гидравлических моделей держится в пределах ±3% при настройке момента через давление в системе. Этот параметр не зависит от того, насколько инструмент компактен: и лёгкий привод, и тяжёлая кассета показывают сопоставимую погрешность. А вот скорость работы зависит от насосной станции. Двух- и трёхскоростные насосы заметно ускоряют цикл, особенно на длинных сериях однотипных соединений. В стеснённых условиях, где каждый заход на гайку занимает время, производительность насоса иногда важнее, чем вес самого гайковёрта.
Правило 80% и запас на откручивание
Производители гидравлического моментного инструмента дают две практические рекомендации, которые напрямую влияют на выбор модели под тесный узел. Рабочий момент затяжки не должен превышать 80% от максимального значения в характеристиках, а усилие для откручивания прикидывают как 150–250% от момента затяжки. Это значит, что для соединения, которое затягивали с моментом 2000 Н·м, инструмент должен уметь заметно больше при откручивании, особенно если крепёж прикипел. В узком месте замена гайковёрта на более мощный невозможна без демонтажа узла — поэтому запас по моменту закладывают сразу.
Сценарии, где компактность решает
- Фланцы трубопроводов у стенки или в траншее. Свободного хода сверху нет, работает только боковой охват кассетой с малым радиусом носа.
- Картеры и корпусные детали редукторов. Гайки утоплены, вокруг выступают рёбра жёсткости — нужен низкий профиль и короткий упор.
- Ветроэнергетика и работа на высоте. Каждый лишний килограмм наверху превращается в проблему, поэтому лёгкий привод с быстросъёмной кассетой выигрывает у мощного торцевого инструмента.
- Судовые и нефтегазовые узлы с ограниченным доступом. Часто единственный вариант — кассета под шестигранник с шарнирным подводом шлангов.
- Обслуживание прессов и крупных насосов. Крепёж разнесён по корпусу, и один привод с набором кассет закрывает весь фронт работ.
Что уточнить перед покупкой под конкретный узел
- Измерьте не только размер гайки, но и свободное пространство вокруг: высоту над крепежом, расстояние до стенки, ход для реакционной опоры.
- Определите требуемый момент затяжки и умножьте на запас: для откручивания прикиньте 150–250% от этой величины.
- Проверьте радиус кассеты и высоту профиля — именно эти габариты, а не длина привода, ограничивают доступ.
- Уточните тип коллектора: поворотно-наклонный узел на 360° × 185° или 360° × 360° часто оказывается решающим фактором.
- Запросите варианты упоров и реакционных опор под вашу геометрию — стандартный рычаг может не подойти.
- Оцените совместимость кассет: один привод под несколько типоразмеров сокращает переналадку и стоимость комплекта.
Отдельная деталь для тех, кто работает с крепежом в труднодоступных зонах: проверяйте, есть ли у кассеты возможность установки понижающих вставок. Это позволяет использовать одну кассету для чуть меньшего размера гайки, не покупая новую. В полевых условиях такая мелочь экономит и место в кейсе, и время на поиск нужного типоразмера.
Насосная станция и шланги как часть компактного комплекта
Гидравлический гайковёрт не работает сам по себе — ему нужна станция на 700 бар и рукава высокого давления. В стеснённых условиях габариты станции и длина шлангов влияют на мобильность не меньше, чем размер самого привода. Компактные станции в стальном каркасе можно ставить вертикально или горизонтально, подстраиваясь под площадку, а одна станция нередко обслуживает несколько инструментов по очереди. Для работы в глубине оборудования полезно иметь запасной комплект шлангов разной длины: слишком длинный рукав путается, слишком короткий не даёт поставить инструмент в нужную точку.
Практическая мысль, которую стоит держать в голове при комплектации: покупать гайковёрт в отрыве от насоса и шлангов — то же самое, что выбирать кассету, не измерив узел. Комплект подбирают целиком, иначе самая компактная модель окажется бесполезной из-за неподходящего коллектора или нехватки длины рукава. В отраслевой практике давно прижился принцип «сначала узел, потом инструмент, потом оснастка» — и он работает лучше, чем движение от каталога к объекту.